
Explicación Profunda de las Figuras 7, 9 y 10
Descubre cómo la simulación CFD revela la dinámica del flujo en fermentadores industriales
Principales conclusiones
- Importancia del régimen de agitación: La velocidad del impulsor afecta de forma crítica la dinámica del flujo y la homogeneidad de la mezcla en el fermentador.
- Diferencias de volumen y espaciamiento: Los resultados CFD muestran cómo el tamaño del fermentador y la configuración del espaciamiento axial influyen en los patrones de flujo y las velocidades máximas alcanzadas.
- Optimización del proceso: La evaluación detallada de las configuraciones permite identificar áreas con potencial de mejoras en la mezcla, reducción de zonas muertas y eficiencia energética.
Contexto General de las Simulaciones CFD en Biorrefinerías
Las simulaciones de dinámica de fluidos computacional (CFD) son herramientas esenciales para la optimización y escalado de procesos industriales, sobre todo en la producción de ácido succínico y sus coproductos. En el marco de esta biorefinaría, CFD se utiliza para predecir el comportamiento de los fluidos dentro del fermentador, evaluar la distribución de la velocidad del líquido y detectar zonas con deficiente mezcla o recirculación. Esto permite ajustar parámetros operativos y geométricos para mejorar la eficiencia del proceso y minimizar la formación de zonas de estancamiento que puedan afectar la transferencia de masa y la cinética de la reacción.
Análisis Detallado de las Figuras
Figura 7: Campos de Flujo Promedio en el Fermentador a Diferentes Velocidades
Descripción General
La Figura 7 presenta mapas de velocidades promedio del líquido dentro de un fermentador de 178 m³, simulados a tres velocidades de agitación del impulsor: 10 rpm, 100 rpm y 200 rpm. Este conjunto de gráficos permite comprender cómo varía el régimen de flujo en función de la velocidad aplicada.
Interpretación de los Resultados
A 10 rpm: A baja velocidad de agitación, el movimiento del líquido es muy lento. El flujo tiende a ser laminar, lo que puede conducir a una mezcla poco homogénea. En estas condiciones se pueden formar zonas de estancamiento, también denominadas “zonas muertas”, donde la transferencia de masa y la distribución de nutrientes resultan insuficientes para una fermentación óptima.
A 100 rpm: Con el incremento a 100 rpm, se observa un notable aumento en la velocidad del fluido. El flujo se vuelve más turbulento, lo cual favorece la mezcla del contenido del fermentador y mejora la distribución de nutrientes y gases. La turbulencia promueve una mayor homogeneidad y, por tanto, aumenta la eficiencia del proceso de producción.
A 200 rpm: A la máxima velocidad simulada, el flujo alcanza niveles elevados de turbulencia y complejidad en los patrones de circulación. Si bien se mejora aún más la homogeneidad, es importante considerar que el consumo energético del sistema aumenta significativamente, lo que puede tener implicaciones en la eficiencia global del proceso. Además, la presencia de velocidades tan altas puede modificar la distribución de zonas recirculantes y, en ciertos casos, generar estrés mecánico sobre la biomasa.
Aspectos Relevantes
Esta figura permite a los ingenieros de proceso identificar la relación entre la velocidad del impulsor y la homogeneidad del mezclado. La simulación CFD es esencial para predecir comportamientos internos del fermentador, ayudando a evitar condiciones que puedan afectar negativamente la transferencia de masa o inducir microambientes desfavorables para el cultivo microbiano.
Figura 9: Patrones de Flujo en Fermentadores de Diferentes Volúmenes
Descripción General
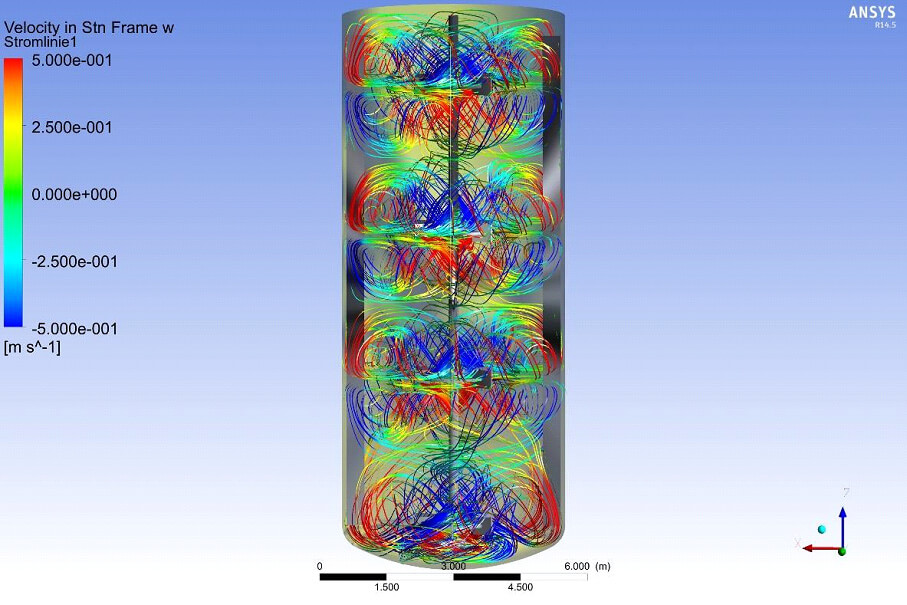
La Figura 9 compara los patrones de flujo de líquido en dos fermentadores con volúmenes muy diferentes: uno de 78 m³ y otro de 178 m³, ambos operando generalmente a 200 rpm. Se muestra cómo varía la distribución de velocidad y se destacan las diferencias en la magnitud de los flujos máximos.
Interpretación de los Resultados
Fermentador de 78 m³: En este caso, la simulación CFD indica que la velocidad máxima del líquido alcanza aproximadamente 10.4 m/s. El menor volumen favorece una distribución de flujo algo más uniforme; sin embargo, pueden existir zonas con velocidades relativamente bajas que indiquen áreas de posible submezclado.
Fermentador de 178 m³: Aquí se observa que la velocidad máxima del flujo es significativamente mayor, alcanzando cerca de 16.9 m/s. El mayor volumen del reactor genera patrones de flujo más complejos y, en ocasiones, menos homogéneos. La mayor heterogeneidad del flujo puede traducirse en desafíos para garantizar una distribución uniforme de los reactivos y en la transferencia eficiente de masa y calor.
Relevancia para el Proceso
La comparación entre estos dos volúmenes es crucial, ya que permite determinar cómo los cambios en el tamaño del fermentador afectan la dinámica interna. Conocer las variaciones en los patrones de flujo ayuda a definir parámetros operativos y a rediseñar el equipo para asegurar que la mezcla sea eficiente en todas las escalas de operación.
Figura 10: Efecto del Espaciado Axial de Impulsores en Fermentadores
Descripción General
La Figura 10 se centra en analizar dos configuraciones diferentes de espaciado axial de impulsor en un fermentador de 78 m³. Se comparan dos métodos de disposición de los impulsores: un espaciado uniforme y un espaciado alterno.
Interpretación de los Resultados
Espaciado Uniforme: Esta configuración representa la disposición tradicional donde los impulsores están equidistantes entre sí. La simulación muestra que, en esta disposición, la velocidad máxima del líquido es inferior a la obtenida con la alternativa. Además, se identifican zonas en las que la mezcla no es tan homogénea, lo que puede derivar en la formación de “puntos muertos” dentro del reactor.
Espaciado Alterno: En cambio, con el espaciado alterno se logra aumentar la velocidad máxima registrada del líquido, alcanzando cerca de 7.92 m/s, lo que indica una mayor energía impartida al sistema. Asimismo, esta configuración permite una distribución más homogénea del flujo, similar a la dinámica esperada en un reactor tipo CSTR (tanque agitado continuo). La mayor uniformidad en la distribución de los flujos es crucial para evitar zonas con baja actividad y asegurar que todos los microorganismos reciban condiciones de mezcla óptimas.
Implicaciones Operativas
El estudio comparativo de diferentes configuraciones de espaciado axial ayuda a identificar la mejor estrategia para optimizar no solo la mezcla, sino también otros parámetros críticos como la transferencia de masa y el consumo energético. Con un espaciado alterno se pueden minimizar las áreas de baja circulación y mejorar la eficiencia general del fermentador, lo cual es esencial para procesos sensibles como el de producción de ácido succínico.
Tabla Comparativa de Condiciones Operativas y Resultados CFD
| Figura | Condiciones | Características Principales | Velocidad Máxima |
|---|---|---|---|
| Figura 7 | Fermentador de 178 m³ 10, 100 y 200 rpm |
Visualización de campos de velocidad promedio Identificación de zonas de estancamiento y recirculación |
Incremento progresivo hasta altos valores a 200 rpm |
| Figura 9 | Comparación entre fermentadores de 78 m³ y 178 m³ Operando a 200 rpm |
Diferencias en uniformidad del flujo por tamaño del reactor Mayor complejidad en el reactor grande |
78 m³: ~10.4 m/s; 178 m³: ~16.9 m/s |
| Figura 10 | Fermentador de 78 m³ Comparación entre espaciado uniforme y alterno de impulsores |
Evaluación de la homogeneidad de la mezcla Disminución de zonas muertas con espaciado alterno |
Espaciado alterno: mayor velocidad (aproximadamente 7.92 m/s) |
Aspectos Críticos en la Interpretación de las Figuras
Efectos de la Velocidad del Impulsor
La velocidad a la que gira el impulsor es uno de los parámetros más críticos en cualquier fermentador agitado. A velocidades bajas, la mezcla puede ser insuficiente, lo que origina zonas de baja actividad metabólica. Por el contrario, velocidades muy altas mejoran la dispersión pero aumentan considerablemente el consumo energético y pueden generar estrés mecánico en las células. La Figura 7 ilustra muy claramente esta relación, permitiendo identificar un rango operativo óptimo en el cual se logra un balance entre una mezcla eficiente y un consumo energéticamente aceptable.
Influencia del Volumen del Fermentador
El tamaño del fermentador tiene un impacto directo sobre los patrones de flujo internos. En un volumen menor (78 m³), la simulación muestra una distribución más uniforme, pero con velocidades máximas menores en comparación con un fermentador más grande (178 m³). Este hecho se debe a que en fermentadores grandes se pueden generar gradientes y zonas de alta energía debido a la mayor masa de líquido. La Figura 9 pone de manifiesto esta diferencia, lo que permite a los ingenieros considerar ajustes en el diseño del fermentador (como la relación altura/diámetro) para mejorar la homogeneidad del flujo.
Diseño del Espaciado Axial de Impulsores
El espaciamiento axial entre impulsores es otro parámetro clave. La Figura 10 muestra que una configuración de espaciado alterno puede ofrecer ventajas en términos de mezcla más homogénea en comparación con el espaciado uniforme. Con el espaciado alterno, la interacción entre los flujos generados por cada impulsor crea un patrón de corriente que reduce las zonas inactivas. Esto es especialmente importante en fermentadores donde la eficiencia de la transferencia de masa y la distribución de nutrientes y oxígeno son esenciales para mantener la productividad y la viabilidad celular.
Implicaciones Prácticas y de Diseño
Optimización del Proceso
La información extraída de estas simulaciones CFD permite a los diseñadores y operadores de biorrefinerías ajustar diversos parámetros de operación. Por ejemplo, al conocer que a 200 rpm se consigue un mayor grado de turbulencia, se puede implementar un sistema de agitación que evite incrementos innecesarios del consumo energético adaptando la velocidad en función de las características concretas del cultivo y la viscosidad del medio. Asimismo, la evaluación de diferentes volúmenes y configuraciones de espaciado axial permite optimizar la forma del equipo para minimizar zonas de estancamiento y maximizar la eficiencia en la transferencia de masa.
Consideraciones Energéticas
Una de las consideraciones más importantes a la hora de diseñar procesos de fermentación es el consumo energético. Las simulaciones CFD no solo proporcionan información sobre la dinámica del flujo, sino que también permiten estimar la potencia requerida para mantener ciertas condiciones de agitación. Al aumentar las rpm, se logra una mezcla más homogénea, pero también se incrementa drásticamente el consumo eléctrico. Estos datos son esenciales para evaluar la viabilidad económica del proceso y escalarlo de forma industrial.
Impacto en la Transferencia de Masa y la Productividad
Una correcta distribución del flujo y una eficiente mezcla influyen directamente en la transferencia de masa, aspecto clave para procesos de fermentación donde se requiere una distribución uniforme de nutrientes y gases (como el CO2). Las simulaciones CFD muestran cómo pequeños ajustes en la velocidad del impulsor o en la disposición de los mismos pueden mejorar significativamente este aspecto. Una mejora en la transferencia de masa repercute en una mayor eficiencia del proceso y, por ende, en una mayor productividad del ácido succínico y de los coproductos.
Conclusión y Reflexiones Finales
En resumen, las figuras 7, 9 y 10 ofrecen una visión integral de cómo las simulaciones CFD pueden ser aprovechadas para optimizar un proceso de fermentación en una biorrefinería de ácido succínico. La Figura 7 permite observar la evolución de los campos de velocidad a medida que se incrementa la velocidad del impulsor, destacando la importancia de un adecuado régimen de agitación para mejorar la mezcla y evitar zonas muertas. La Figura 9 revela las diferencias en la dinámica del flujo entre fermentadores de diferentes volúmenes, subrayando cómo un mayor tamaño puede dar lugar a una mayor heterogeneidad en la distribución de la energía del flujo. Finalmente, la Figura 10 evidencia que la configuración del espaciado axial de impulsores es determinante para conseguir una mezcla más homogénea y, por tanto, optimizar la transferencia de masa y la productividad global del proceso.
Estos análisis en CFD ofrecen una herramienta muy valiosa para diseñar y escalar procesos industriales, permitiendo realizar cambios en el diseño del fermentador y en las condiciones operativas sin recurrir a costosos experimentos a escala completa. La integración de estos resultados en el proceso de toma de decisiones facilita la identificación de rangos operativos óptimos, reduce los riesgos asociados a la operación industrial y mejora la eficiencia energética y de producción en plantas dedicadas a la producción de bioácidos y coproductos.
Referencias
Más Información
Last updated February 19, 2025