
Optimisation Proactive : Comment Anticiper les Baisses de Production Énergétique avec XGBoost et le Cycle PDCA ?
Une feuille de route pour transformer les prédictions en actions de maintenance ciblées sur le facteur de puissance et la pression de surchauffe de la vapeur.
Lorsqu'un modèle prédictif avancé comme XGBoost signale une future baisse de la production d'énergie électrique, il est crucial de disposer d'une stratégie claire pour agir. En se concentrant sur des paramètres déterminants tels que le facteur de puissance et la pression de surchauffe de la vapeur, l'application rigoureuse du cycle PDCA (Plan-Do-Check-Act) permet de structurer des scénarios de maintenance efficaces. Cette approche proactive vise non seulement à contrer les baisses de production prévues mais aussi à améliorer continuellement la performance et la fiabilité des installations.
Les Points Clés de Votre Stratégie de Maintenance Prédictive
- Exploitation des Prédictions XGBoost : Utilisez les prévisions de baisse de production sur une semaine comme signal pour initier des actions de maintenance ciblées.
- Focalisation sur les Paramètres Critiques : Concentrez vos efforts sur le facteur de puissance et la pression de surchauffe de la vapeur, identifiés comme fortement corrélés aux variations de production.
- Application Structurée du PDCA : Mettez en œuvre le cycle Plan-Do-Check-Act pour chaque paramètre afin d'assurer une démarche d'amélioration continue et basée sur les données.
Comprendre le Contexte : Maintenance Prédictive avec XGBoost et PDCA
Votre démarche s'appuie sur deux piliers fondamentaux : un modèle prédictif XGBoost et la méthodologie PDCA. XGBoost (Extreme Gradient Boosting) est un algorithme d'apprentissage automatique réputé pour sa haute performance et sa capacité à modéliser des relations complexes dans les données. Dans votre cas, il sert à anticiper les baisses de production énergétique en analysant les tendances et les corrélations avec divers paramètres opérationnels.
Le cycle PDCA, quant à lui, offre un cadre structuré pour la gestion de projet et l'amélioration continue. Son application à la maintenance prédictive permet de passer d'une simple prévision à une stratégie d'intervention proactive et itérative :
- Plan (Planifier) : Définir les problèmes, les objectifs et les plans d'action basés sur les prédictions.
- Do (Faire) : Mettre en œuvre les actions planifiées.
- Check (Vérifier) : Mesurer les résultats et les comparer aux objectifs.
- Act (Agir) : Standardiser les succès ou ajuster les plans si les résultats ne sont pas satisfaisants.
En combinant la puissance prédictive de XGBoost avec la rigueur du PDCA, vous pouvez non seulement réagir aux problèmes potentiels mais aussi optimiser durablement vos opérations de maintenance.
(Baisse de Production)"] id1_1["Analyse des Causes Prédictives"] id2["Cycle PDCA"] id2_1["Planifier (Plan)"] id2_1_1["Analyse Prédictions & Données"] id2_1_2["Définir Objectifs & Seuils"] id2_1_3["Élaborer Scénarios d'Action"] id2_1_4["Allouer Ressources"] id2_2["Faire (Do)"] id2_2_1["Exécuter Actions Planifiées"] id2_2_2["Collecter Données en Temps Réel"] id2_3["Vérifier (Check)"] id2_3_1["Comparer Résultats vs Objectifs"] id2_3_2["Évaluer Efficacité"] id2_3_3["Identifier Écarts"] id2_4["Agir (Act)"] id2_4_1["Standardiser Bonnes Pratiques"] id2_4_2["Ajuster & Améliorer Plans"] id2_4_3["Mettre à Jour Modèle XGBoost (si pertinent)"] id3["Paramètres Critiques"] id3_1["Facteur de Puissance"] id3_1_1["Actions Spécifiques:
- Compensation réactive
- Optimisation charges
- Entretien condensateurs"] id3_2["Pression de Surchauffe Vapeur"] id3_2_1["Actions Spécifiques:
- Inspection équipements (chaudières, vannes)
- Calibration capteurs
- Optimisation combustion"] id4["Objectif Final"] id4_1["Minimiser Baisse de Production"] id4_2["Améliorer Fiabilité & Efficacité Énergétique"]
Mindmap illustrant l'intégration de XGBoost et du cycle PDCA pour la maintenance des paramètres critiques.
Application Détaillée du Cycle PDCA aux Paramètres Critiques
Pour chaque paramètre identifié – le facteur de puissance et la pression de surchauffe de la vapeur – voici comment le cycle PDCA peut être appliqué en réponse aux prédictions de baisse de production de votre modèle XGBoost.
Le Facteur de Puissance : Au Cœur de l'Efficacité Énergétique
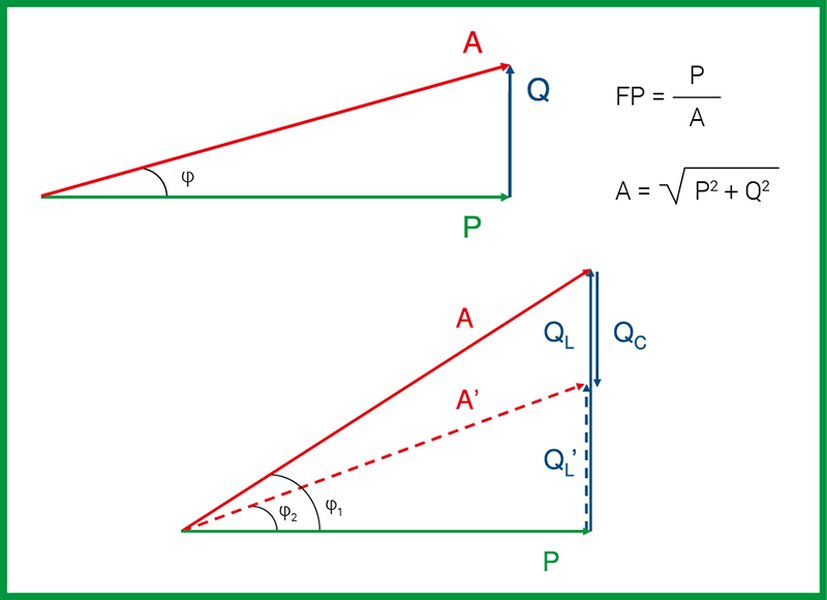
Un facteur de puissance (FP) faible indique une mauvaise utilisation de l'énergie électrique, entraînant des pertes accrues et potentiellement une baisse de la production utile. L'objectif est de le maintenir à un niveau optimal (généralement supérieur à 0,93 ou 0,95).
Exemple de batterie de condensateurs utilisée pour améliorer le facteur de puissance.
Plan (Planifier)
- Analyser les prédictions XGBoost : Identifier les périodes où une baisse de production est corrélée à une dégradation potentielle du FP.
- Corréler avec les données historiques : Examiner les tendances passées du FP et les événements de maintenance associés.
- Définir des seuils d'alerte : Sur la base des prédictions et des normes (ex: EDF recommande >0,93), établir des seuils qui déclencheront une intervention.
- Élaborer des scénarios d'intervention :
- Planifier l'inspection et la maintenance des batteries de condensateurs existantes.
- Envisager l'installation de nouvelles capacités de compensation si nécessaire.
- Identifier les grosses charges inductives et planifier leur optimisation.
- Prévoir le diagnostic des charges non linéaires.
- Allouer les ressources : Préparer les équipes, les outils et les pièces de rechange éventuelles.
- Définir les indicateurs de performance (KPIs) : Niveau de FP cible, réduction des pertes réactives, impact sur la production.
Do (Faire/Exécuter)
- Mettre en œuvre les actions :
- Procéder à l'inspection, au nettoyage, ou à la réparation/remplacement des condensateurs.
- Ajuster ou activer les systèmes de compensation du FP.
- Optimiser le fonctionnement des charges inductives identifiées.
- Collecter les données en continu : Enregistrer les valeurs du FP, de la puissance active, réactive et apparente avant, pendant, et après l'intervention.
Check (Vérifier)
- Contrôler l'évolution du FP : Utiliser des analyseurs de réseau ou les données du système de supervision pour suivre le FP en temps réel.
- Comparer aux objectifs : Le FP a-t-il atteint le seuil cible ? La baisse de production a-t-elle été atténuée comme prévu par le modèle après correction ?
- Évaluer l'efficacité des actions : Les interventions ont-elles eu l'impact escompté ?
- Identifier les écarts : Si les résultats ne sont pas conformes, analyser pourquoi (ex: sous-dimensionnement de la compensation, autres causes non identifiées).
Act (Agir/Ajuster)
- Standardiser les bonnes pratiques : Si les actions sont efficaces, intégrer les procédures dans les plans de maintenance réguliers.
- Ajuster les plans : Si l'efficacité est insuffisante, réviser les scénarios d'intervention (ex: augmenter la capacité de compensation, revoir la stratégie d'optimisation des charges).
- Mettre à jour les seuils d'alerte : Affiner les critères de déclenchement basés sur l'expérience acquise.
- Ré-entraîner le modèle XGBoost (optionnel) : Intégrer les nouvelles données et les résultats des interventions pour améliorer la précision des futures prédictions.
La Pression de Surchauffe de la Vapeur : Garantir le Rendement et la Sécurité
Une pression de surchauffe de la vapeur inadéquate (trop haute ou trop basse) peut affecter significativement le rendement des turbines à vapeur et, par conséquent, la production d'électricité. Elle peut aussi indiquer des problèmes au niveau des chaudières ou des systèmes de régulation, avec des implications pour la sécurité et la longévité des équipements.
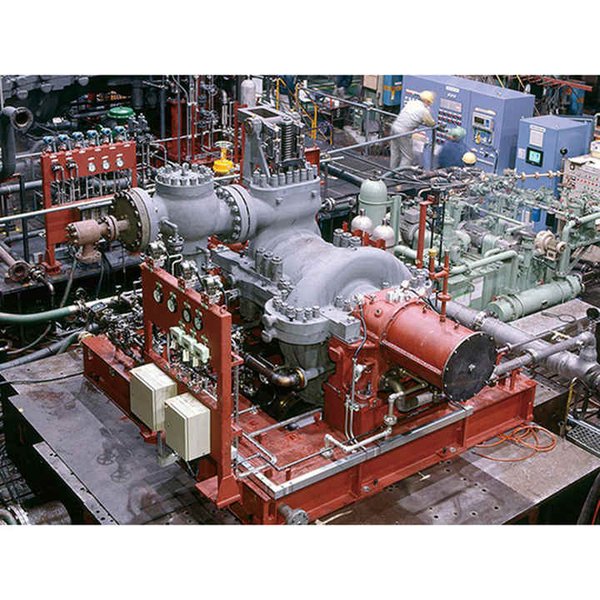
Turbine à vapeur, dont le rendement dépend d'une gestion précise de la pression de surchauffe.
Plan (Planifier)
- Analyser les prédictions XGBoost : Identifier les périodes de baisse de production potentiellement liées à des anomalies de pression de surchauffe.
- Corréler avec les données historiques : Étudier les variations passées de pression, les alarmes, et les interventions de maintenance sur les systèmes vapeur.
- Définir des plages de fonctionnement optimales et des seuils d'alerte : Basés sur les spécifications des équipements et les prédictions.
- Élaborer des scénarios d'intervention :
- Planifier l'inspection et la calibration des capteurs de pression et de température.
- Prévoir la vérification et la maintenance des vannes de régulation, des soupapes de sûreté.
- Organiser l'inspection des éléments de la chaudière (brûleurs, tubes, surchauffeurs), des échangeurs de chaleur et de la tuyauterie pour détecter colmatages, fuites, ou corrosion.
- Planifier des ajustements des paramètres de combustion ou de fonctionnement de la chaudière.
- Allouer les ressources : Mobiliser les techniciens qualifiés, les outils spécifiques (ex: pour calibration) et les pièces.
- Définir les KPIs : Stabilité de la pression dans la plage cible, efficacité thermique, impact sur la production.
Do (Faire/Exécuter)
- Mettre en œuvre les actions :
- Procéder aux calibrations, inspections, nettoyages (ex: tubes de chaudière, filtres), et réparations/remplacements nécessaires.
- Ajuster les paramètres de fonctionnement du système de surchauffe ou de la chaudière.
- Collecter les données en continu : Enregistrer les valeurs de pression, température de la vapeur, débit, et production électrique.
Check (Vérifier)
- Contrôler l'évolution de la pression : Suivre en temps réel la pression de surchauffe et autres paramètres liés.
- Comparer aux objectifs : La pression est-elle stabilisée dans la plage souhaitée ? La baisse de production anticipée a-t-elle été évitée ou réduite ?
- Évaluer l'efficacité des actions : Les interventions ont-elles corrigé la cause sous-jacente de l'anomalie prédite ?
- Identifier les écarts : Si la pression reste instable ou hors spécifications, investiguer plus en profondeur.
Act (Agir/Ajuster)
- Standardiser les bonnes pratiques : Intégrer les procédures efficaces dans les protocoles de maintenance des systèmes vapeur.
- Ajuster les plans : Modifier les fréquences d'inspection, les types d'intervention, ou les paramètres de régulation si les résultats ne sont pas optimaux.
- Mettre à jour les seuils d'alerte : Affiner sur la base des observations.
- Considérer des investigations plus poussées : Si les problèmes persistent (ex: analyse des causes racines approfondie, tests non destructifs).
Visualisation de l'Impact et de l'Effort des Actions PDCA
Le diagramme radar ci-dessous offre une perspective comparative de l'importance et de l'effort perçus pour chaque phase du cycle PDCA, appliquée distinctement au facteur de puissance et à la pression de surchauffe de la vapeur. Les valeurs sont subjectives et visent à illustrer que différentes étapes peuvent requérir une attention ou des ressources variables selon le paramètre.
Diagramme radar illustrant l'effort/impact relatif des étapes PDCA pour les deux paramètres.
Tableau Récapitulatif des Actions de Maintenance
Le tableau suivant synthétise des exemples d'actions de maintenance spécifiques pour chaque paramètre critique, ainsi que les outils et méthodes de suivi pertinents.
| Paramètre Critique | Actions de Maintenance Spécifiques (Exemples) | Outils/Méthodes de Suivi |
|---|---|---|
| Facteur de Puissance |
- Inspection et maintenance des batteries de condensateurs (nettoyage, connexions, remplacement). - Réglage ou installation de systèmes de compensation de puissance réactive. - Diagnostic et optimisation des charges non linéaires ou fortement inductives. - Vérification du dimensionnement des équipements de compensation. |
Analyseurs de réseau électrique, Compteurs d'énergie intelligents, Logiciels de gestion de l'énergie (EMS), Systèmes SCADA, Capteurs IoT pour le suivi en temps réel. |
| Pression de Surchauffe de la Vapeur |
- Calibrage et contrôle des capteurs de pression et des transmetteurs. - Inspection, entretien et réglage des soupapes de sécurité et des vannes de régulation. - Nettoyage et inspection des échangeurs thermiques, des conduites de vapeur et des éléments de chaudière (brûleurs, tubes de surchauffe). - Optimisation du régime de combustion et des paramètres de fonctionnement de la chaudière. - Détection et réparation de fuites ou de colmatages. |
Manomètres et capteurs de pression calibrés, Capteurs de température, Débitmètres, Systèmes de contrôle-commande distribué (DCS), Systèmes SCADA, Thermographie infrarouge pour détection de points chauds ou fuites. |
Prévision de Séries Temporelles avec XGBoost pour la Consommation d'Énergie
La vidéo ci-dessous (en anglais) illustre un exemple d'utilisation de XGBoost pour la prévision de séries temporelles, spécifiquement pour prédire la consommation d'énergie. Bien que l'exemple porte sur la consommation, les principes de modélisation et de prévision avec XGBoost sont similaires à ceux que vous utilisez pour prédire la baisse de production. Comprendre comment XGBoost gère les données temporelles peut enrichir votre appréciation de la puissance de votre modèle prédictif.
Tutoriel sur la prévision de séries temporelles avec XGBoost pour la consommation d'énergie.
FAQ - Questions Fréquemment Posées
Quel est l'avantage principal d'utiliser XGBoost pour la maintenance prédictive énergétique ?
XGBoost est particulièrement efficace pour la maintenance prédictive grâce à sa haute précision, sa capacité à gérer de grands volumes de données et des relations complexes entre variables, et sa robustesse face aux données manquantes. Il permet d'identifier des schémas subtils qui pourraient échapper à des méthodes plus traditionnelles, menant à des prédictions de défaillance ou de baisse de performance plus fiables et donc à des interventions de maintenance mieux ciblées.
Pourquoi est-il crucial de maintenir un bon facteur de puissance ?
Maintenir un facteur de puissance élevé (proche de 1) est crucial pour plusieurs raisons :
- Efficacité énergétique : Un FP faible signifie qu'une plus grande quantité de courant est nécessaire pour fournir la même puissance utile, ce qui entraîne des pertes d'énergie accrues dans les lignes et les transformateurs (pertes par effet Joule).
- Coûts réduits : Les fournisseurs d'électricité pénalisent souvent les clients industriels ayant un mauvais FP. Améliorer le FP permet de réduire ces pénalités et la facture énergétique globale.
- Capacité du système : Un meilleur FP libère de la capacité sur le réseau électrique et les équipements internes, permettant potentiellement de connecter plus de charges sans nécessiter de nouveaux investissements en infrastructure.
- Durée de vie des équipements : Un courant plus faible pour une même puissance active réduit les contraintes thermiques sur les câbles, transformateurs et autres équipements, prolongeant leur durée de vie.
Quels sont les risques associés à une pression de surchauffe de vapeur mal gérée ?
Une mauvaise gestion de la pression de surchauffe de la vapeur présente plusieurs risques :
- Baisse de rendement : Si la pression et la température de surchauffe ne sont pas optimales, le rendement de la turbine à vapeur diminue, entraînant une production d'électricité réduite pour une même consommation de combustible.
- Dommages aux équipements : Une pression trop élevée peut causer des contraintes excessives sur les tuyauteries, les vannes et la turbine. Inversement, une température de surchauffe trop basse peut entraîner la condensation de la vapeur dans les derniers étages de la turbine, provoquant l'érosion des ailettes.
- Sécurité : Des pressions excessives peuvent mener à des ruptures d'équipement et poser des risques pour la sécurité du personnel.
- Instabilité du processus : Des fluctuations importantes de pression peuvent déstabiliser le processus de production d'énergie.
Le cycle PDCA est-il une méthode unique ou peut-il être adapté ?
Le cycle PDCA est un cadre méthodologique fondamental pour l'amélioration continue, mais il est conçu pour être flexible et adaptable. Il ne s'agit pas d'une recette unique à appliquer rigidement. Son succès réside dans son application itérative et son adaptation au contexte spécifique de l'organisation et du problème traité. Les équipes peuvent ajuster la profondeur de chaque phase, les outils utilisés, et la fréquence des cycles en fonction de leurs besoins. L'esprit du PDCA – planifier, faire, vérifier, agir – reste constant, mais sa mise en œuvre peut et doit être personnalisée.
Recommandations pour Approfondir
Pour aller plus loin dans l'optimisation de votre production énergétique, vous pourriez explorer les requêtes suivantes :
- Comment intégrer des données de capteurs IoT en temps réel pour affiner les modèles prédictifs XGBoost en maintenance énergétique ?
- Quelles sont les meilleures stratégies pour l'analyse des causes racines (RCA) suite à des alertes de maintenance prédictive ?
- Impact économique de la maintenance prédictive : études de cas et calcul du retour sur investissement (ROI) dans le secteur de l'énergie.
- Comment utiliser l'explicabilité des modèles d'IA (XAI) comme SHAP pour mieux comprendre les prédictions de baisse de production énergétique ?
Références
Last updated May 18, 2025